
Qu’est-ce que l’OEE et pourquoi est-il important dans l’industrie ?
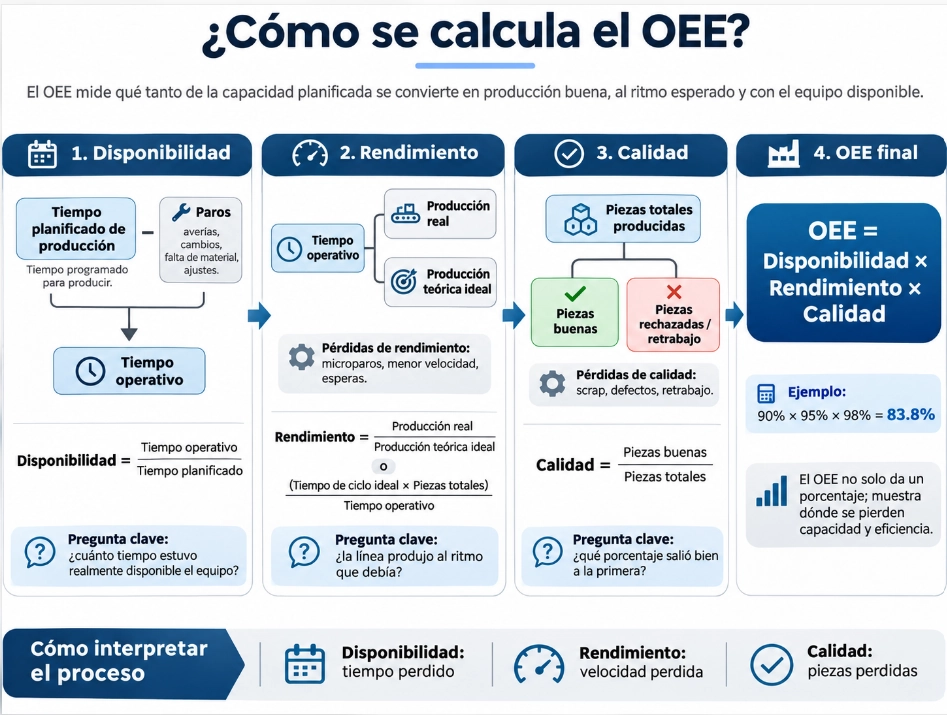
L’OEE (Overall Equipment Effectiveness) est un indicateur (KPI) qui montre quelle part du temps de production planifié se transforme réellement en pièces bonnes, fabriquées à la vitesse attendue et sans pertes dues aux arrêts.
Autrement dit, l’OEE aide à répondre à une question qui paraît simple, mais qui l’est rarement en atelier :
Sur le temps que nous avions prévu de produire, combien en exploitons-nous vraiment ?
L’indicateur combine trois dimensions de l’exploitation : la disponibilité, la performance et la qualité. Si l’une d’elles baisse, l’OEE baisse aussi. Cela permet de distinguer si la capacité se perd parce que l’équipement n’était pas disponible, parce qu’il a produit plus lentement que prévu ou parce qu’une partie de la production a fini en rebut ou en retouche.
OEE = Disponibilité × Performance × Qualité
Un OEE de 100 % signifierait que, pendant tout le temps programmé pour produire, le processus était disponible, a fonctionné à sa vitesse idéale et n’a généré que des pièces bonnes. En pratique, la valeur de l’indicateur réside dans l’identification de l’origine des pertes.
Que signifie OEE ?
Le sigle vient de l’anglais Overall Equipment Effectiveness. En français, l’OEE (Overall Equipment Effectiveness), aussi appelé TRS (taux de rendement synthétique), se traduit souvent par « efficacité globale des équipements ». Plus important que la traduction, il faut comprendre ce qu’il représente : une façon structurée de mesurer quelle part du potentiel productif se perd pendant le temps qui était bien destiné à fabriquer.
Il ne mesure pas seulement si une machine était allumée. Une ligne peut être disponible presque tout le poste et avoir malgré tout un OEE faible si elle fonctionne en dessous de sa vitesse attendue ou produit trop de pièces défectueuses.
Les 3 facteurs de l’OEE
| Facteur | Question à laquelle il répond | Pertes typiques |
|---|---|---|
| Disponibilité | L’équipement produisait-il quand il devait produire ? | Pannes, arrêts, changements de série, réglages, attentes qui stoppent le processus. |
| Performance | A-t-il produit à la vitesse attendue pendant qu’il fonctionnait ? | Micro-arrêts, cycles lents, bourrages, vitesse réduite. |
| Qualité | Quelle proportion était bonne du premier coup ? | Rebut, rejets, défauts et retouche. |
1. Disponibilité : combien de temps il a réellement produit
La disponibilité compare le temps de fonctionnement réel au temps de production planifié [3]. Si une ligne devait fonctionner 420 minutes, mais a perdu 50 à cause d’une panne et 20 pour un réglage, ces minutes réduisent la disponibilité.
Disponibilité = Temps de fonctionnement / Temps de production planifié
Une faible disponibilité oriente l’analyse vers des causes comme les pannes, les changements de format, les réglages, le manque de matière ou les événements qui arrêtent la production pendant une durée significative.
2. Performance : à quel point il s’est approché de sa vitesse idéale
La performance évalue ce qui se passe pendant que la ligne fonctionne. Une machine peut être allumée, mais produire en dessous de la vitesse attendue à cause de micro-arrêts, d’usure, de bourrages, de variations de matière ou de cycles plus lents.
Performance = (Temps de cycle idéal × Production totale) / Temps de fonctionnement
Cette dimension évite de confondre « machine en marche » et « machine qui produit au rythme attendu ».
3. Qualité : quelle part de la production était bonne du premier coup
La qualité compare les pièces bonnes au total produit. Dans l’OEE, une pièce qui nécessite une retouche représente une perte, car elle a consommé de la capacité sans devenir une pièce bonne du premier coup [3].
Qualité = Pièces bonnes / Pièces totales produites
Un résultat faible oriente l’attention vers les défauts, les rejets, le rebut, la retouche, les conditions de processus ou les causes qui affectent le taux de bon du premier coup.
Comment calcule-t-on l’OEE ?
OEE = Disponibilité × Performance × Qualité
Prenons une ligne avec les résultats suivants pendant un poste :
| Composante | Résultat |
|---|---|
| Disponibilité | 90 % |
| Performance | 92 % |
| Qualité | 98 % |
OEE = 0.90 × 0.92 × 0.98 = 0.8114 = 81.14 %
-
420 min Temps de production planifié
Point de départ : tout le temps programmé pour produire.
-
378 min Temps de fonctionnement
Disponibilité de 90 % : 42 min perdues en arrêts, changements et réglages.
-
347.8 min Temps à vitesse idéale
Performance de 92 % : 30.2 min perdues en micro-arrêts et cycles lents.
-
340.8 min Temps de pièces bonnes
Qualité de 98 % : 7 min perdues en pièces rejetées ou retouchées.
OEE = 340.8 / 420 = 81.14 %
Les 420 minutes sont illustratives : avec une autre durée de poste, l’OEE reste de 81.14 %.
Le résultat de 81.14 % ne doit pas être interprété simplement comme « l’usine a été efficace à 81 % ». Il signifie qu’en combinant les pertes de disponibilité, de vitesse et de qualité, environ 81 % du temps planifié s’est transformé en production bonne au rythme idéal.
Pourquoi la multiplication compte
Même si les trois facteurs étaient à 90 %, l’OEE serait de 72.9 %. C’est pourquoi un pourcentage de perte apparemment faible dans chaque dimension peut s’accumuler et créer un écart considérable dans la capacité effective.
Calculateur d’OEE : mesurez l’efficacité réelle de votre production
Calculez la disponibilité, la performance, la qualité et l’OEE pour repérer où votre ligne de production perd de la capacité. Saisissez les données d’une équipe, d’une ligne, d’une machine ou d’un ordre de fabrication.
Résultat OEE —
Le résultat résume trois types de pertes : temps d’arrêt, vitesse perdue et pièces non conformes du premier coup.
-
— Temps planifié
-
— Disponibilité
-
— Performance
-
— Qualité
Saisissez vos données pour voir laquelle des trois composantes limite l’OEE.
Calculateur à titre indicatif. Vérifiez la méthodologie interne de votre usine avant d’utiliser le résultat pour des primes, des comparaisons ou des décisions financières.
Comment interpréter l’OEE sans s’arrêter au pourcentage
Deux lignes peuvent avoir pratiquement le même OEE et exiger des actions complètement différentes. C’est pourquoi le pourcentage global doit être analysé avec ses trois facteurs.
| Scénario | Disponibilité | Performance | Qualité | Lecture opérationnelle |
|---|---|---|---|---|
| Ligne A | 82 % | 98 % | 99 % | Le principal problème vient des arrêts ou des pertes de temps disponible. |
| Ligne B | 98 % | 82 % | 99 % | La ligne fonctionne, mais trop lentement ou avec des micro-arrêts. |
| Ligne C | 98 % | 98 % | 83 % | La perte principale se situe dans les défauts, les rejets ou la retouche. |
La conséquence est importante : améliorer l’OEE ne signifie pas toujours s’attaquer à la maintenance. Cela peut exiger des actions en production, qualité, matières, ingénierie, méthodes, ordonnancement ou maintenance, selon la perte qui domine.
Qu’est-ce qu’un bon OEE ?
Le seuil de 85 % apparaît souvent comme la référence « de classe mondiale » dans l’industrie manufacturière discrète [1]. Il ne doit cependant pas être traité comme un objectif universel. Le niveau atteignable dépend du type de processus, du mix de produits, de la fréquence des changements de série, de l’automatisation, de la stabilité du processus et de la méthode de mesure.
Bonne pratique
Comparez d’abord chaque ligne à sa propre performance historique et à des processus réellement comparables. Un OEE qui progresse de façon régulière et dont les pertes sont bien classées est généralement plus utile que la poursuite d’un benchmark externe sans contexte.
Il convient aussi d’éviter de comparer sans discernement une ligne à fort volume et à produit stable avec une autre qui fabrique de petits lots avec des changements fréquents. La différence peut refléter le modèle opérationnel et pas nécessairement une mauvaise gestion.
Quelles pertes l’OEE aide-t-il à détecter ?
L’OEE est particulièrement utile parce qu’il oblige à classer la perte. En pratique, les problèmes se regroupent généralement autour des six grandes pertes associées à la disponibilité, à la performance et à la qualité [2] :
| Dimension | Perte | Exemples |
|---|---|---|
| Disponibilité | Arrêts non planifiés | Pannes, défaillances, manque de matière, intervention imprévue. |
| Disponibilité | Arrêts planifiés qui consomment de la capacité | Changements de série, configuration, réglages et démarrages. |
| Performance | Micro-arrêts | Bourrages, capteurs, alimentation irrégulière, petites interruptions. |
| Performance | Vitesse réduite | Cycle réel supérieur au temps de cycle idéal, usure, conditions instables. |
| Qualité | Défauts en production stable | Rebut, rejets, retouche. |
| Qualité | Pertes au démarrage | Produit hors spécification pendant le démarrage ou la stabilisation. |
Pourquoi l’OEE est-il utile pour un directeur des opérations ?
Parce qu’il transforme une discussion générale du type « la ligne n’a pas tenu le rythme » en une conversation chiffrée sur l’endroit où la capacité s’est perdue. Bien utilisé, l’OEE aide à prioriser les ressources et évite que tous les écarts soient automatiquement attribués à la maintenance ou à l’opérateur.
- Il permet de déterminer si la capacité se perd en temps d’arrêt, en vitesse ou en qualité.
- Il aide à séparer les symptômes des causes et à prioriser l’analyse des causes racines.
- Il facilite l’analyse des tendances par ligne, poste, produit ou période lorsque l’information est disponible avec le niveau de détail adéquat.
- Il relie les échanges de la Production, de la Maintenance et de la Qualité autour d’une même perte opérationnelle.
- Il aide à estimer la capacité réellement disponible avant d’envisager l’achat de nouveaux équipements.
Erreurs fréquentes dans la mesure de l’OEE
Utiliser des temps idéaux irréalistes
Si le temps de cycle idéal est mal défini, la composante performance perd sa valeur. Un standard trop confortable peut gonfler artificiellement le résultat ; un standard impossible peut faire paraître la ligne inefficace même lorsqu’elle fonctionne correctement.
Modifier la classification pour « améliorer » l’indicateur
Exclure les arrêts gênants ou changer les catégories pour protéger le résultat détruit la raison d’être de l’OEE. L’indicateur doit révéler les pertes, pas les cacher.
Comparer des équipements qui ne sont pas comparables
L’OEE est très utile pour observer l’évolution d’un processus et comparer des équipements dans des conditions similaires. L’utiliser comme classement entre des lignes aux produits, configurations et contraintes différents peut conduire à de mauvaises décisions.
Mesurer le pourcentage sans enregistrer les causes
Savoir que l’OEE est de 68 % apporte peu si l’on ne peut pas expliquer quels événements ont provoqué la perte. La valeur augmente lorsque les arrêts, les vitesses, les rejets et les conditions du processus sont enregistrés de façon cohérente.
Faire de l’OEE un objectif isolé
Lorsque l’objectif se résume à « faire monter le pourcentage », les équipes peuvent optimiser l’indicateur au lieu d’optimiser l’exploitation. Le but est d’augmenter le temps productif bon et d’éliminer les pertes significatives pour l’entreprise.
Comment commencer à mesurer l’OEE dans une usine
- Définissez l’équipement, la ligne ou le processus à mesurer. Évitez de commencer par toute l’usine s’il n’existe pas encore de discipline de saisie cohérente.
- Définissez le temps de production planifié. Séparez clairement les périodes qui n’étaient pas destinées à produire.
- Assurez-vous d’avoir un temps de cycle idéal réaliste et techniquement défendable.
- Enregistrez les arrêts et classez leurs causes avec un catalogue que les opérateurs peuvent utiliser de manière cohérente.
- Saisissez la production totale, les pièces bonnes, les rejets et la retouche avec des critères communs.
- Calculez la disponibilité, la performance et la qualité séparément avant d’examiner l’OEE global.
- Analysez les pertes les plus importantes et attribuez des actions. N’essayez pas d’améliorer les trois facteurs en même temps sans priorisation.
- Examinez la tendance et la cohérence. L’objectif initial est que la donnée soit fiable et exploitable.
OEE et Evidence ERP : de l’indicateur à l’exploitation
Mesurer l’OEE a plus de valeur lorsque les informations de production ne restent pas isolées des processus qui expliquent les pertes. Evidence ERP intègre des fonctions de fabrication et de maintenance dans le même environnement d’entreprise.
Dans l’exploitation manufacturière, Evidence permet de travailler avec des ordres de fabrication et des ordres de travail, des mouvements de stock, des lots et sous-lots, des temps d’opération, des pauses, des observations, des consommations et des coûts. La plateforme permet également d’enregistrer des informations relatives aux temps, aux arrêts, aux déchets et à l’efficacité en atelier.
Application pratique
Si une ligne perd de la disponibilité à cause d’une panne, l’analyse ne devrait pas s’arrêter au pourcentage d’OEE. L’organisation doit relier l’événement à l’actif, à la maintenance nécessaire, aux pièces de rechange, au temps perdu et à son effet sur la production.
L’objectif est que la Production, la Maintenance, les Stocks et la Direction puissent travailler avec des informations reliées entre elles, en réduisant la dépendance à des rapports isolés pour expliquer ce qui s’est passé.
L’OEE dans une exploitation multi-sites
Dans les entreprises qui comptent plusieurs usines, l’OEE peut devenir un outil puissant pour détecter où se trouvent les pertes récurrentes. Mais la comparaison doit se faire avec discernement : des lignes similaires, des produits comparables, les mêmes critères de temps et des définitions homogènes.
Avant de comparer les résultats entre usines, il convient d’harmoniser au minimum :
- ce qui est considéré comme temps de production planifié ;
- la manière d’enregistrer les arrêts et les micro-arrêts ;
- le temps de cycle idéal utilisé pour chaque produit ;
- ce qui est considéré comme pièce bonne, rejet et retouche ;
- les catalogues de causes utilisés ;
- la période et le niveau d’agrégation comparés.
Idée clé
Si chaque usine calcule l’OEE à sa manière, le siège ne compare pas des performances : il compare des méthodologies.
Questions fréquentes sur l’OEE
Que signifie OEE ?
Overall Equipment Effectiveness. C’est un indicateur de production qui combine la disponibilité, la performance et la qualité pour montrer quelle part du temps planifié s’est transformée en production bonne à la vitesse idéale.
Quelle est la formule de l’OEE ?
OEE = Disponibilité × Performance × Qualité. Les trois facteurs sont généralement exprimés en pourcentages ou en décimales avant d’être multipliés.
OEE et efficacité, est-ce la même chose ?
Pas exactement. L’OEE est une métrique composite qui intègre les pertes de disponibilité, de vitesse et de qualité. Une mesure d’efficacité peut ne concerner qu’une partie du processus.
Un OEE de 85 % est-il toujours bon ?
Le seuil de 85 % est un benchmark historique très cité pour l’industrie manufacturière discrète, mais ce n’est pas un objectif universel [1]. Il doit être interprété selon le processus, le produit, le niveau d’automatisation et les conditions d’exploitation.
L’OEE mesure-t-il la maintenance ?
Pas à lui seul. Les pannes affectent la disponibilité, mais le résultat dépend aussi de la Production, de la Qualité, des Matières, des Méthodes et de l’Ingénierie. L’OEE est une métrique opérationnelle partagée.
Peut-on utiliser l’OEE pour comparer des usines ?
Oui, à condition de comparer des processus réellement équivalents et que toutes les usines utilisent les mêmes définitions, temps, critères de qualité et règles de saisie.
De quelles informations ai-je besoin pour calculer l’OEE ?
Au minimum : le temps de production planifié, le temps de fonctionnement réel, le temps de cycle idéal, la quantité totale produite et la quantité de pièces bonnes. Pour l’améliorer, il faut aussi des causes d’arrêt et de perte fiables.
Que se passe-t-il si mon OEE augmente mais que la qualité baisse ?
L’OEE global peut masquer des compensations entre facteurs. C’est pourquoi il faut toujours examiner la disponibilité, la performance et la qualité séparément avant de conclure que l’exploitation s’est améliorée.
Transformez les données de production en décisions opérationnelles
Avec Evidence ERP, vous pouvez relier les informations de production, les temps, les arrêts, les déchets, les ordres de travail, la maintenance et les stocks pour comprendre non seulement combien vous avez produit, mais aussi ce qui limite la performance de votre exploitation.
Voir comment piloter la production avec EvidenceSources

Augmentez la satisfaction des clients. Fournissez les expériences exceptionnelles que vous méritez.

Evidence Technology
Notre mission est de créer des outils qui facilitent et automatisent la gestion de votre entreprise. En outre, nous voulons vous fournir des solutions réelles et réglables pour vos besoins professionnels. Notre technologie de pointe vous fournira des modules spécialisés et évolutives qui non seulement stimuleront votre croissance, mais vous aideront également à réduire considérablement vos coûts.
Calendrier de la session de 30 minutesArticles connexes
Comment améliorer le contrôle de la production
Des ordres clairs, des matières disponibles et un suivi de l’avancement, avec des étapes, des indicateurs et un exemple pratique.
Comment connaître le coût réel de production
Consommations, heures et frais indirects par ordre, comparés aux prévisions, sans confondre coût et bénéfice.
Intégrer ventes, achats, stocks et production
Données, responsables et étapes pour coordonner commandes, matières et livraisons.

Logiciel de contrôle de la production
ERP spécialisé pour gérer la production et optimiser les processus de fabrication.