
¿Qué es el OEE y por qué importa en manufactura?
OEE (Overall Equipment Effectiveness) es un indicador (KPI) que muestra qué proporción del tiempo planeado de producción realmente se convierte en producto bueno, fabricado a la velocidad esperada y sin pérdidas por paros.
En otras palabras, OEE ayuda a responder una pregunta que parece simple, pero rara vez lo es en planta:
Del tiempo que planeamos producir, ¿cuánto aprovechamos de verdad?
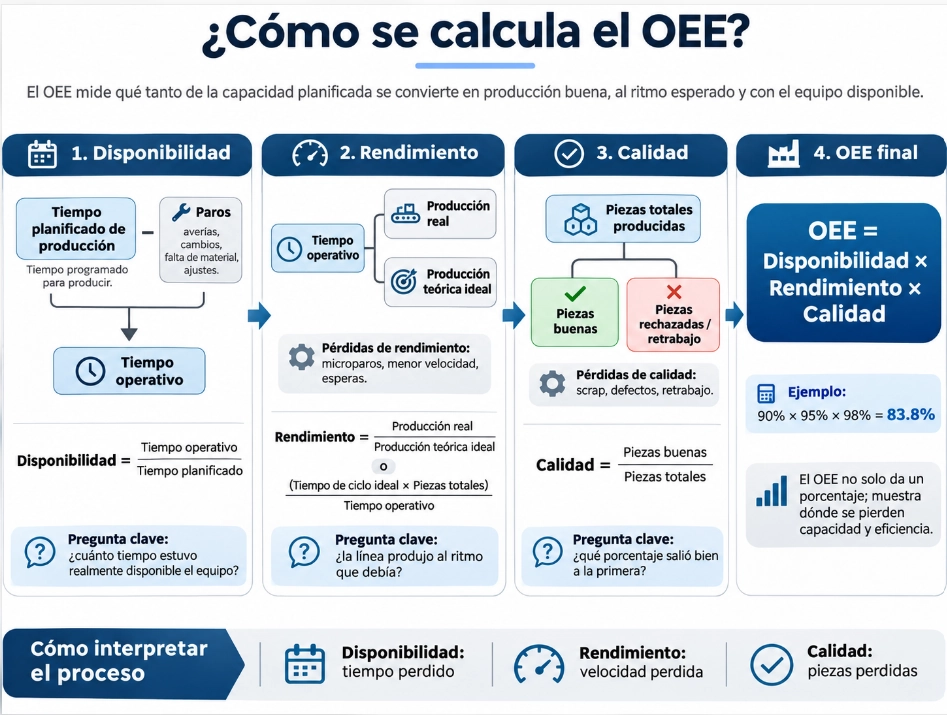
El indicador combina tres dimensiones de la operación: disponibilidad, rendimiento y calidad. Si cualquiera de ellas cae, el OEE también cae. Esto permite distinguir si la capacidad se está perdiendo porque el equipo no estuvo disponible, porque produjo más lento de lo esperado o porque parte de lo fabricado terminó en rechazo o retrabajo.
OEE = Disponibilidad × Rendimiento × Calidad
Un OEE de 100% significaría que, durante todo el tiempo programado para producir, el proceso estuvo disponible, trabajó a su velocidad ideal y generó únicamente producto bueno. En la práctica, el valor del indicador está en identificar dónde se generan las pérdidas.
¿Qué significa OEE?
Las siglas provienen de Overall Equipment Effectiveness. En español suele traducirse como Efectividad Global de los Equipos, Eficiencia Global de los Equipos o Eficacia General del Equipo. Más importante que la traducción es entender qué representa: una forma estructurada de medir cuánto potencial productivo se pierde dentro del tiempo que sí estaba destinado a fabricar.
No mide solamente si una máquina estuvo encendida. Una línea puede estar disponible casi todo el turno y aun así tener un OEE bajo si opera por debajo de su velocidad esperada o genera demasiadas piezas defectuosas.
Los 3 factores del OEE
| Factor | Pregunta que responde | Pérdidas típicas |
|---|---|---|
| Disponibilidad | ¿El equipo estuvo produciendo cuando debía producir? | Averías, paros, cambios, ajustes, esperas que detienen el proceso. |
| Rendimiento | ¿Produjo a la velocidad esperada mientras estuvo operando? | Microparos, ciclos lentos, atascos, velocidad reducida. |
| Calidad | ¿Qué proporción salió bien a la primera? | Scrap, rechazo, defectos y retrabajo. |
1. Disponibilidad: cuánto tiempo estuvo realmente produciendo
La disponibilidad compara el tiempo real de operación contra el tiempo que estaba planeado para producir [3]. Si una línea debía trabajar 420 minutos, pero perdió 50 por una falla y 20 por un ajuste, esos minutos reducen la disponibilidad.
Disponibilidad = Tiempo de operación / Tiempo planeado de producción
Una baja disponibilidad orienta la investigación hacia causas como averías, cambios de formato, ajustes, falta de material o eventos que detienen la producción por un periodo relevante.
2. Rendimiento: qué tan cerca produjo de su velocidad ideal
El rendimiento evalúa lo que ocurre mientras la línea sí está funcionando. Una máquina puede estar encendida, pero producir por debajo de la velocidad esperada debido a microparos, desgaste, atascos, variaciones de material o ciclos más lentos.
Rendimiento = (Tiempo de ciclo ideal × Producción total) / Tiempo de operación
Esta dimensión evita confundir “máquina funcionando” con “máquina produciendo al ritmo esperado”.
3. Calidad: cuánto de lo producido fue bueno a la primera
La calidad compara las unidades buenas contra el total producido. Dentro del OEE, una pieza que requiere retrabajo representa una pérdida, porque consumió capacidad sin convertirse en producto bueno en el primer intento [3].
Calidad = Unidades buenas / Unidades totales producidas
Un resultado bajo dirige la atención hacia defectos, rechazo, scrap, retrabajo, condiciones de proceso o causas que están afectando el rendimiento de primera pasada.
¿Cómo se calcula el OEE?
OEE = Disponibilidad × Rendimiento × Calidad
Supongamos una línea con los siguientes resultados durante un turno:
| Componente | Resultado |
|---|---|
| Disponibilidad | 90% |
| Rendimiento | 92% |
| Calidad | 98% |
OEE = 0.90 × 0.92 × 0.98 = 0.8114 = 81.14%
-
420 min Tiempo planeado de producción
Punto de partida: todo el tiempo programado para producir.
-
378 min Tiempo de operación
Disponibilidad de 90%: se pierden 42 min en paros, cambios y ajustes.
-
347.8 min Tiempo a velocidad ideal
Rendimiento de 92%: se pierden 30.2 min en microparos y ciclos lentos.
-
340.8 min Tiempo de producto bueno
Calidad de 98%: se pierden 7 min en piezas rechazadas o retrabajadas.
OEE = 340.8 / 420 = 81.14%
Los 420 minutos son ilustrativos: con otra duración de turno el OEE sigue siendo 81.14%.
El 81.14% no debe interpretarse simplemente como “la planta fue 81% eficiente”. Significa que, combinando pérdidas de disponibilidad, velocidad y calidad, aproximadamente 81% del tiempo planeado terminó convertido en producción buena al ritmo ideal.
Por qué la multiplicación importa
Incluso si los tres factores fueran 90%, el OEE sería 72.9%. Por eso un porcentaje aparentemente pequeño de pérdida en cada dimensión puede acumularse y generar una brecha considerable en la capacidad efectiva.
Calculadora OEE: mida la eficiencia real de su producción
Calcule la disponibilidad, el rendimiento, la calidad y el OEE para identificar dónde se está perdiendo capacidad en su línea de producción. Capture la información de un turno, línea, máquina u orden de producción.
Resultado OEE —
El resultado resume tres tipos de pérdida: tiempo detenido, velocidad perdida y piezas que no salieron bien a la primera.
-
— Tiempo planeado
-
— Disponibilidad
-
— Rendimiento
-
— Calidad
Capture sus datos para identificar cuál de los tres componentes está limitando el OEE.
Calculadora informativa. Verifique la metodología interna de su planta antes de utilizar el resultado para bonos, comparativos o decisiones financieras.
Cómo interpretar el OEE sin quedarse solo con el porcentaje
Dos líneas pueden tener prácticamente el mismo OEE y requerir acciones completamente diferentes. Por eso el porcentaje global debe analizarse junto con sus tres factores.
| Escenario | Disponibilidad | Rendimiento | Calidad | Lectura operativa |
|---|---|---|---|---|
| Línea A | 82% | 98% | 99% | El principal problema son los paros o pérdidas de tiempo disponible. |
| Línea B | 98% | 82% | 99% | La línea opera, pero lo hace demasiado lento o con microparos. |
| Línea C | 98% | 98% | 83% | La mayor pérdida está en defectos, rechazo o retrabajo. |
La consecuencia es importante: mejorar OEE no significa atacar siempre mantenimiento. Puede requerir acciones de producción, calidad, materiales, ingeniería, métodos, programación o mantenimiento, dependiendo de cuál pérdida domina.
¿Cuál es un buen OEE?
El 85% aparece con frecuencia como referencia de “clase mundial” en manufactura discreta [1]. Sin embargo, no debe tratarse como una meta universal. El nivel alcanzable depende del tipo de proceso, mezcla de productos, frecuencia de cambios, automatización, estabilidad del proceso y forma de medición.
Mejor práctica
Compare primero cada línea contra su propio desempeño histórico y contra procesos realmente comparables. Un OEE que mejora de forma consistente y cuyas pérdidas están bien clasificadas suele ser más útil que perseguir un benchmark externo sin contexto.
También conviene evitar comparar indiscriminadamente una línea de alto volumen y producto estable contra otra que fabrica lotes pequeños con cambios frecuentes. La diferencia podría reflejar el modelo operativo y no necesariamente una mala gestión.
¿Qué pérdidas ayuda a detectar el OEE?
El OEE es especialmente útil porque obliga a clasificar la pérdida. En la práctica, los problemas suelen agruparse alrededor de seis grandes pérdidas asociadas a disponibilidad, rendimiento y calidad [2]:
| Dimensión | Pérdida | Ejemplos |
|---|---|---|
| Disponibilidad | Paros no planeados | Averías, fallas, falta de material, intervención inesperada. |
| Disponibilidad | Paros planeados que consumen capacidad | Cambios, configuración, ajustes y arranques. |
| Rendimiento | Microparos | Atascos, sensores, alimentación irregular, pequeñas interrupciones. |
| Rendimiento | Velocidad reducida | Ciclo real mayor al ideal, desgaste, condiciones inestables. |
| Calidad | Defectos durante producción estable | Scrap, rechazo, retrabajo. |
| Calidad | Pérdidas de arranque | Producto fuera de especificación durante arranque o estabilización. |
¿Por qué OEE es útil para un Director de Operaciones?
Porque transforma una discusión general de “la línea no rindió” en una conversación cuantificable sobre dónde se perdió capacidad. Bien utilizado, el OEE ayuda a priorizar recursos y evita que todas las desviaciones terminen atribuyéndose automáticamente a mantenimiento o al operador.
- Permite localizar si la capacidad se pierde por tiempo detenido, velocidad o calidad.
- Ayuda a separar síntomas de causas y priorizar análisis de raíz.
- Facilita revisar tendencias por línea, turno, producto o periodo cuando la información está disponible con el nivel de detalle adecuado.
- Conecta conversaciones de Producción, Mantenimiento y Calidad alrededor de la misma pérdida operativa.
- Ayuda a estimar cuánta capacidad está realmente disponible antes de pensar en comprar más equipo.
Errores frecuentes al medir OEE
Usar tiempos ideales irreales
Si el tiempo de ciclo ideal está mal definido, el componente de rendimiento pierde valor. Un estándar demasiado cómodo puede inflar artificialmente el resultado; uno imposible puede hacer que la línea parezca ineficiente incluso cuando opera correctamente.
Modificar la clasificación para “mejorar” el indicador
Excluir paros incómodos o cambiar categorías para proteger el resultado destruye el propósito del OEE. El indicador debe revelar pérdidas, no ocultarlas.
Comparar equipos que no son comparables
El OEE es muy útil para observar la evolución de un proceso y comparar equipos bajo condiciones similares. Usarlo como ranking entre líneas con productos, configuraciones y restricciones diferentes puede conducir a decisiones equivocadas.
Medir el porcentaje sin registrar causas
Saber que el OEE es 68% aporta poco si no puede explicarse qué eventos provocaron la pérdida. El valor aumenta cuando los paros, velocidades, rechazos y condiciones del proceso quedan registrados de forma consistente.
Convertir OEE en una meta aislada
Cuando el objetivo se reduce a “subir el porcentaje”, los equipos pueden optimizar el indicador en lugar de optimizar la operación. El propósito es aumentar tiempo productivo bueno y eliminar pérdidas relevantes para el negocio.
Cómo empezar a medir OEE en una planta
- Defina el equipo, línea o proceso que será medido. Evite empezar con toda la planta si todavía no existe una disciplina consistente de captura.
- Defina el tiempo planeado de producción. Separe claramente periodos que no estaban destinados a producir.
- Asegure un tiempo de ciclo ideal realista y técnicamente defendible.
- Registre paros y clasifique sus causas con un catálogo que los operadores puedan utilizar de manera consistente.
- Capture producción total, producto bueno, rechazo y retrabajo con criterios comunes.
- Calcule disponibilidad, rendimiento y calidad por separado antes de revisar el OEE global.
- Analice las pérdidas más grandes y asigne acciones. No intente mejorar los tres factores al mismo tiempo sin priorización.
- Revise tendencia y consistencia. El objetivo inicial es que el dato sea confiable y accionable.
OEE y Evidence ERP: del indicador a la operación
Medir OEE tiene más valor cuando la información de producción no queda aislada de los procesos que explican las pérdidas. Evidence ERP integra funciones de manufactura y mantenimiento dentro del mismo entorno empresarial.
En la operación de manufactura, Evidence permite trabajar con órdenes de producción y órdenes de trabajo, movimientos de almacén, lotes y sublotes, tiempos de operación, pausas, observaciones, consumos y costos. Asimismo, la plataforma permite registrar información relacionada con tiempos, paros, desperdicio y eficiencia en planta.
Aplicación práctica
Si una línea pierde disponibilidad por una falla, el análisis no debería terminar en el porcentaje de OEE. La organización necesita relacionar el evento con el activo, el mantenimiento requerido, las refacciones, el tiempo perdido y su efecto sobre la producción.
El objetivo es que Producción, Mantenimiento, Inventarios y Dirección puedan trabajar con información relacionada, reduciendo la dependencia de reportes aislados para explicar qué ocurrió.
OEE en una operación multiplanta
En empresas con varias plantas, OEE puede convertirse en una herramienta poderosa para detectar dónde existen pérdidas recurrentes. Pero la comparación debe hacerse con criterio: líneas similares, productos comparables, mismos criterios de tiempo y definiciones homogéneas.
Antes de comparar resultados entre plantas, conviene homologar al menos:
- qué se considera tiempo planeado de producción;
- cómo se registran paros y microparos;
- qué tiempo de ciclo ideal utiliza cada producto;
- qué se considera producto bueno, rechazo y retrabajo;
- qué catálogos de causas se utilizan;
- qué periodo y nivel de agregación se compara.
Idea clave
Si cada planta calcula OEE de una forma distinta, el corporativo no está comparando desempeño: está comparando metodologías.
Preguntas frecuentes sobre OEE
¿Qué significa OEE?
Overall Equipment Effectiveness. Es un indicador de manufactura que combina disponibilidad, rendimiento y calidad para mostrar qué proporción del tiempo planeado se convirtió en producción buena a la velocidad ideal.
¿Cuál es la fórmula del OEE?
OEE = Disponibilidad × Rendimiento × Calidad. Los tres factores se expresan normalmente como porcentajes o decimales antes de multiplicarlos.
¿OEE y eficiencia son lo mismo?
No exactamente. OEE es una métrica compuesta que incorpora pérdidas por disponibilidad, velocidad y calidad. Una medida de eficiencia puede referirse solamente a una parte del proceso.
¿Un OEE de 85% es siempre bueno?
85% es un benchmark histórico muy citado para manufactura discreta, pero no es una meta universal [1]. Debe interpretarse según proceso, producto, nivel de automatización y condiciones de operación.
¿OEE mide mantenimiento?
No por sí solo. Las fallas afectan disponibilidad, pero el resultado también depende de Producción, Calidad, Materiales, Métodos e Ingeniería. OEE es una métrica operacional compartida.
¿Se puede usar OEE para comparar plantas?
Sí, siempre que se comparen procesos realmente equivalentes y todas las plantas utilicen las mismas definiciones, tiempos, criterios de calidad y reglas de captura.
¿Qué información necesito para calcular OEE?
Como mínimo: tiempo planeado de producción, tiempo real de operación, tiempo de ciclo ideal, cantidad total producida y cantidad buena. Para mejorarlo también se necesitan causas confiables de paro y pérdida.
¿Qué pasa si mi OEE sube pero la calidad baja?
El OEE global puede ocultar compensaciones entre factores. Por eso siempre deben revisarse disponibilidad, rendimiento y calidad por separado antes de concluir que la operación mejoró.
Convierta los datos de producción en decisiones operativas
Con Evidence ERP puede conectar información de producción, tiempos, paros, desperdicio, órdenes de trabajo, mantenimiento e inventarios para entender no solo cuánto produjo, sino qué está limitando el desempeño de su operación.
Ver cómo controlar producción con EvidenceFuentes
- OEE.com: World-Class OEE (referencia de 85% de Seiichi Nakajima) (enlace externo)
- OEE.com: Six Big Losses (seis grandes pérdidas por factor del OEE) (enlace externo)
- OEE.com: Calculate OEE (fórmulas de disponibilidad, rendimiento y calidad) (enlace externo)

Aumente la satisfacción de sus clientes. Brinde las experiencias excepcionales que se merecen.

Evidence Technology
Somos una empresa con una gran trayectoria, que se dedica a satisfacer las necesidades de nuestros clientes por medio de innovaciones tecnológicas que se encuentran totalmente en la nube. Nuestra misión es crear herramientas que faciliten y automaticen la manera en la que administra su negocio. Además, queremos brindarle soluciones reales y ajustables para sus requisitos comerciales. Nuestra tecnología vanguardista le proporcionará módulos especializados y escalables que no solo impulsarán el crecimiento de su empresa, sino que también le ayudarán a reducir significativamente sus costos.
Agendar sesión de 30 minutosArtículos relacionados
Cómo mejorar el control de producción
Órdenes claras, materiales disponibles y seguimiento del avance, con pasos, indicadores y un ejemplo práctico.
Cómo conocer el costo real de producción
Consumos, horas e indirectos por orden, comparados contra lo previsto, sin confundir costo con utilidad.
Integrar ventas, compras, inventarios y producción
Datos, responsables y pasos para coordinar pedidos, materiales y entregas.

Software para control de producción
ERP especializado para gestionar la producción y optimizar procesos de manufactura.